黑龙江不锈钢冲压拉伸模具选择指南
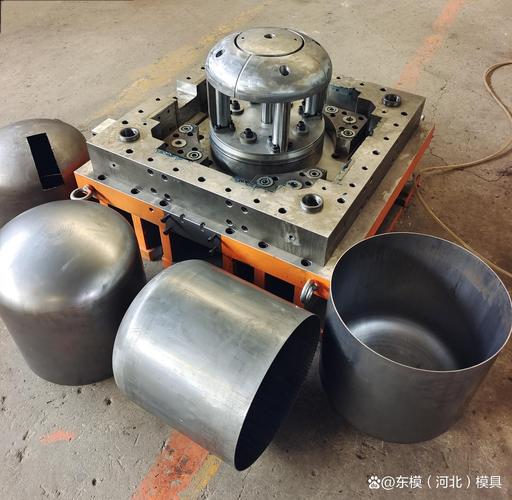
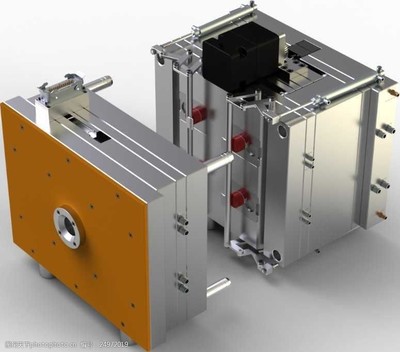
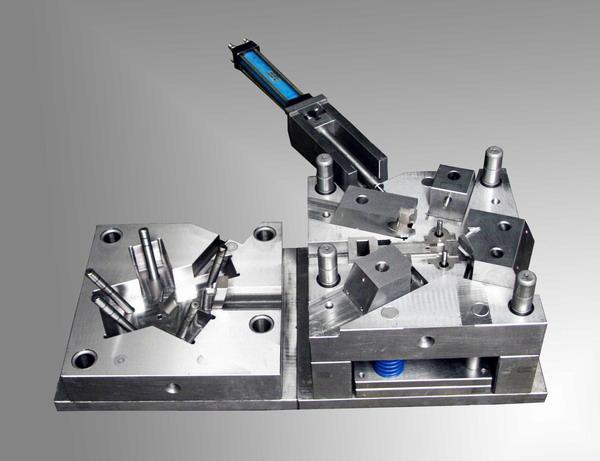
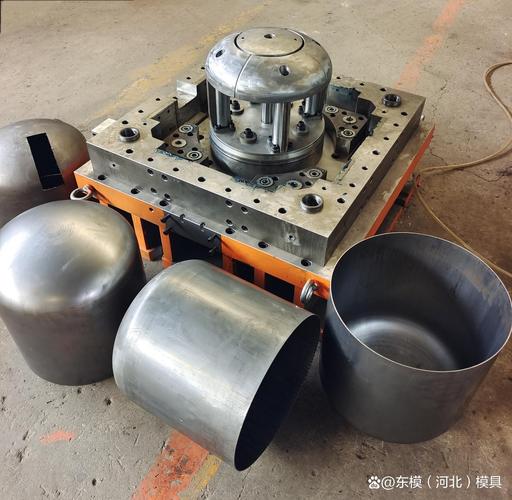
在黑龙江地区,不锈钢冲压拉伸模具的选择对于制造业企业至关重要。由于不锈钢材料具有高强度、高硬度和良好的耐腐蚀性,其冲压拉伸工艺对模具的要求比普通碳钢更为严格。本文将围绕黑龙江本地产业特点,系统介绍不锈钢冲压拉伸模具的选材、结构设计及使用维护要点,帮助企业做出科学选择。
一、不锈钢冲压拉伸的工艺特点
不锈钢(如304、316L、430等)在拉伸过程中加工硬化倾向明显,延伸率较低,容易产生拉裂、起皱和回弹。因此,模具必须具有足够的强度、耐磨性和抗粘附性能。与普通钢板相比,不锈钢拉伸需要更大的拉深力,且对模具间隙、圆角半径和润滑条件更为敏感。
二、模具材料的选择
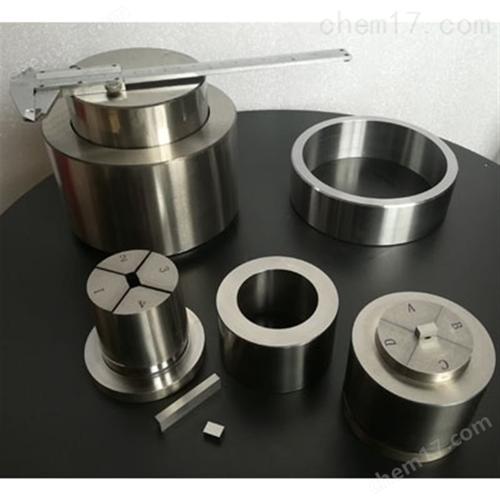
- 凸凹模材质:推荐采用Cr12MoV、SKD11、DC53等冷作模具钢。对于大批量生产或高硬度不锈钢,可选用硬质合金(如YG15、YG20)或粉末高速钢(如ASP-23)。黑龙江冬季气温低,模具钢需具备良好的韧性,防止低温脆裂。
- 表面处理:为减少不锈钢与模具的粘着磨损,可对凸凹模进行TiN、TiCN或DLC涂层处理,也可采用渗氮、镀硬铬等工艺。
- 模架与辅助零件:模架宜选用45号钢或铸钢,导柱导套采用GCr15轴承钢,确保导向精度。
三、模具结构设计要点
- 拉伸系数与工序安排:不锈钢首次拉伸系数一般取0.5~0.55,后续拉伸系数逐渐增大。对于深度较大的零件,需采用多次拉伸,并可能中间退火。
- 凸凹模圆角半径:凹模圆角半径通常取(5~10)t(t为料厚),凸模圆角半径取(3~6)t,避免过小导致开裂。
- 模具间隙:不锈钢拉伸间隙一般取(1.1~1.3)t,比碳钢略大,以减少摩擦和粘模。
- 压边装置:需采用可调压边力的弹性压边圈或液压压边,防止起皱。
- 排气与卸料:设计排气孔防止真空吸附,卸料板应保证平稳卸件。
四、黑龙江本地选型建议
- 考虑气候因素:黑龙江冬季寒冷,车间温度低,模具钢应选择韧性较好的牌号,避免使用高碳高铬钢在低温下直接冲压。
- 本地供应链:哈尔滨、齐齐哈尔、大庆等地有不锈钢制品及模具加工企业,建议优先选择有冷冲模制造经验的本地供应商,便于售后维护。
- 典型应用:黑龙江地区的不锈钢餐厨具、医疗器械、汽车排气管、食品机械等冲压拉伸件较多,可根据产品批量选择钢质模具或硬质合金模具。小批量多品种宜采用锌基合金模或环氧树脂模。
- 润滑与冷却:推荐使用含极压添加剂的不锈钢专用拉伸油,并注意模具冷却,防止连续生产时温升过高。
五、使用与维护
新模具需进行调试和磨合,生产过程中定期检查刃口磨损和拉毛现象。每生产5000~10000件后应进行去应力退火或重新研磨。存放时涂防锈油,避免黑龙江潮湿季节锈蚀。
六、
黑龙江不锈钢冲压拉伸模具的选择应综合考虑材料、结构、润滑和本地气候条件。合理选用模具钢与表面处理,优化拉伸系数与间隙,配合适当的压边与润滑,可显著提高模具寿命和制件质量。建议企业与专业模具厂合作,根据具体产品进行CAE分析和试模,以确定最佳方案。
如若转载,请注明出处:http://www.teshengxisu.com/product/55.html
更新时间:2026-10-09 19:46:48